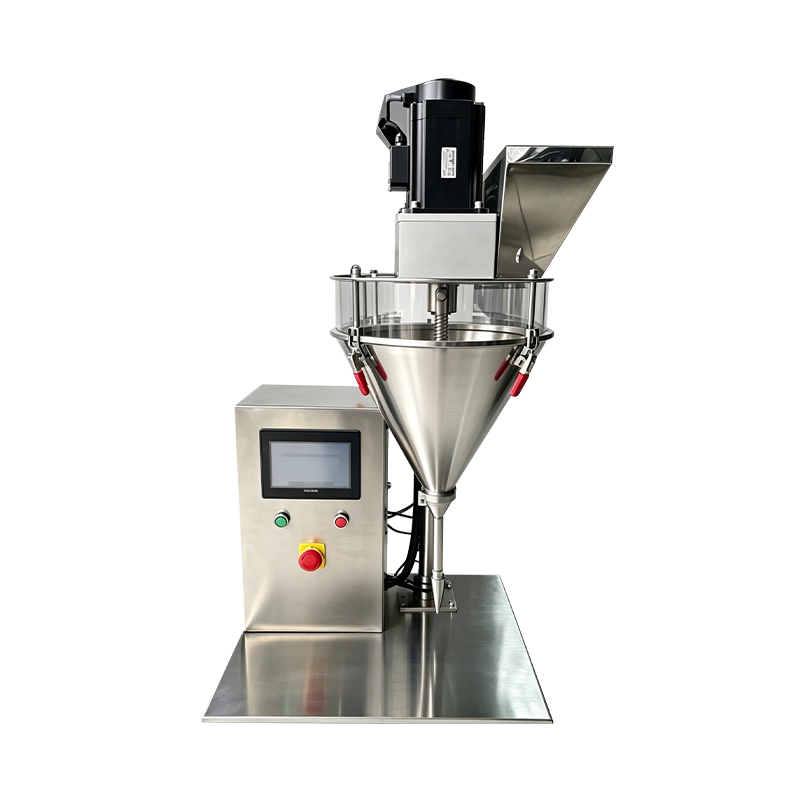
دستگاه پرس پودر آرایشی و بهداشتی سروو
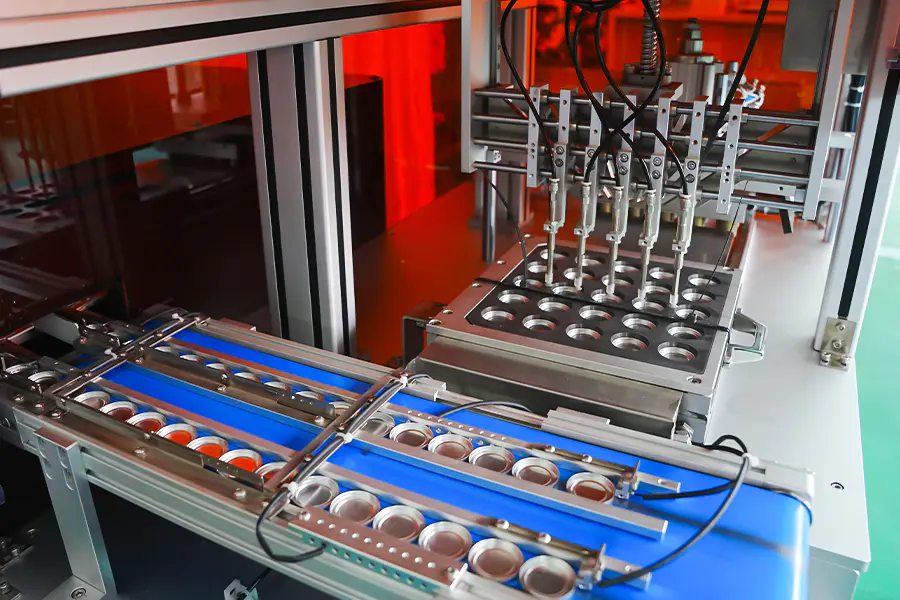
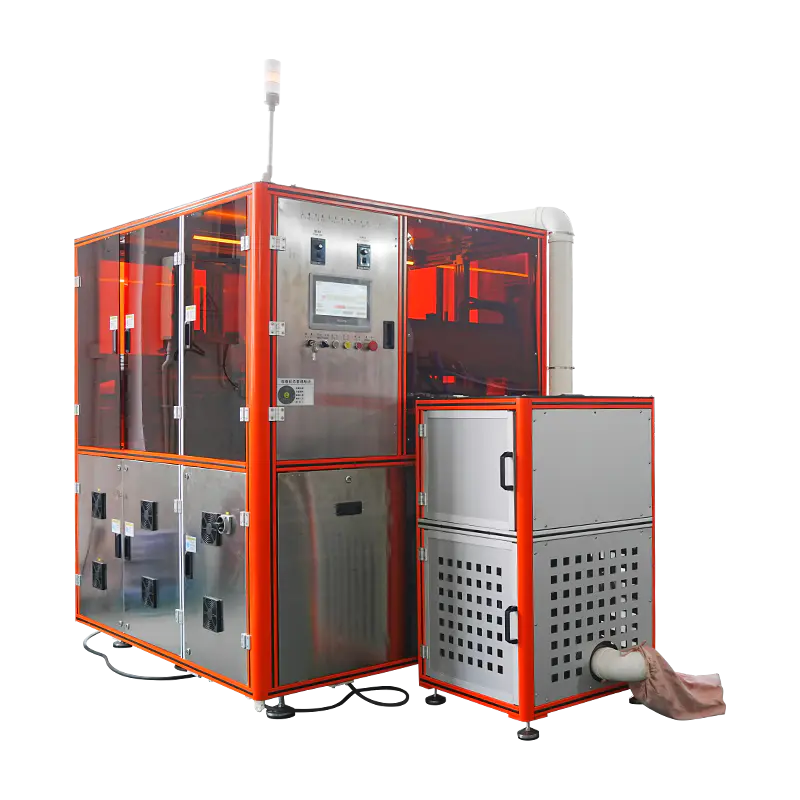
یک سکوی پرس که در آن حرکت تراکم توسط یک موتور سروو و مجموعه توپ اسکرو به جای یک مدار هیدرولیک یا پنوماتیک ایجاد می شود. موقعیت، سرعت و نیرو از طریق پارامترهای درایو کنترل می شوند و اجازه می دهند که نمایه فشار دادن مرحله به مرحله شکل بگیرد. برای تراکم پودر آرایشی استفاده می شود که در آن تکرارپذیری چرخه، دقت نیرو و مستندات فرآیند الزامات مشخص شده است.
کنترل نیروی دیجیتال
نیرو توسط گشتاور درایو سروو تولید می شود و توسط یک لودسل زیر صفحه قالب تأیید می شود، بنابراین مقدار فشار در نرم افزار به جای تنظیم کننده فشار تعریف می شود.
قابلیت تکرار پروفایل
هر مرحله از پروفیل پرس در دستور غذا ذخیره می شود و درایو بدون توجه به مدت زمان تولید، منحنی حرکتی مشابه را از چرخه ای به چرخه دیگر بازتولید می کند.
پردازش داده ها
موقعیت، سرعت، گشتاور و نیرو با نرخ نمونه گیری ثابت برای هر چرخه ثبت می شود و داده های منحنی در برابر رکورد دسته ای برای بررسی ذخیره می شوند.
نمایه فشار دادن سروو
سکته مغزی به مراحل قابل برنامه ریزی تقسیم می شود که هر کدام سرعت، موقعیت و نیروی هدف خاص خود را دارند.
مرحله 1
رویکردقوچ با سرعت مشخصی به موقعیتی درست بالای سطح پودر فرود می آید. سرعت رویکرد برای زمانهای چرخه کوتاه بیشتر و برای ابزارهای برجسته کمتر تنظیم میشود.
مرحله 2
تماس بگیریدسرعت در نقطه تماس کاهش می یابد تا تاثیر آن بر بستر پودر محدود شود و هندسه لبه تشت در شروع فشرده سازی حفظ شود.
مرحله 3
فشرده سازینیرو با نرخ کنترل شده به مقدار هدف افزایش می یابد. گرادیان تراکم در هر فرمول برای کنترل توزیع چگالی از طریق کیک تنظیم می شود.
مرحله 4
نگه داریدنیرو در یک باند تحمل برای یک بازه زمانی مشخص حفظ می شود و به ماتریس پودر اجازه می دهد تا ته نشین شود و چسب بین ذرات جریان یابد.
مرحله 5
رها کنیدنیرو به جای آزاد شدن آنی به تدریج کاهش می یابد. رها شدن تدریجی اختلاف فشار بین پانچ و سطح کیک را کاهش می دهد.
مرحله 6
پس گرفتنRam با سرعت تعیین شده به موقعیت بالا باز می گردد و ناحیه قالب را برای مرحله جهش و چرخه پر شدن بعدی پاک می کند.
درایو قطار و اندازه گیری
مولفه هایی که دقت نیرو و تکرارپذیری چرخه را تعیین می کنند.
سروو موتور
سروو موتور AC دارای امتیاز برای کار پرس مداوم. گشتاور خروجی با نیروی فشار از طریق گام پیچ توپ ترسیم می شود و درایو در طول مرحله نگه داشتن گشتاور را در یک حلقه بسته نگه می دارد.
بال اسکرو و رام
بال اسکرو از پیش بارگذاری شده چرخش را به حرکت خطی با واکنش کم پشت تبدیل می کند. قوچ بر روی ریل های خطی هدایت می شود تا انحراف جانبی تحت بار را محدود کند و تراز پانچ را در محدوده تحمل نگه دارد.
Load Cell
لودسل کرنش سنج که در زیر صفحه قالب نصب شده است، نیروی فشار واقعی را اندازه گیری می کند. سیگنال به طور مداوم نمونه برداری می شود و در طول مراحل تراکم و نگهداری با هدف دستور مقایسه می شود.
رمزگذار موقعیت
رمزگذار مطلق روی موتور سروو بازخورد موقعیت رم را با وضوح بالا ارائه می دهد. مقادیر موقعیت، انتقال مرحله را تعریف می کنند و با منحنی نیرو برای هر چرخه ثبت می شوند.
داده های فنی
مقادیر استاندارد قاب محدوده نیرو، سکته مغزی و ابزارسازی در هر برنامه تعریف شده است.
موارد تولید کاربردی
فرمت های محصول و شرایط فرآیند مناسب برای پرس سروو.
رنگدانه متراکم فشرده
فرمولاسیونهایی که نیاز به گرادیان تراکم تعریف شده دارند از کنترل سطح مرحله بهره میبرند، که باعث کاهش دربندی روی تشتهای با چگالی بالا میشود.
فشرده های چند لایه
مراحل پر کردن و پرس متوالی با پروفیل های مجزا کیک های دو یا سه لایه با تراکم بین لایه ای کنترل شده تولید می کنند.
فونداسیون پودر
پودرهای غنی از بایندر فشرده شده با رهاسازی تدریجی برای محدود کردن ترک خوردگی سطح و بهبود پایداری لبه تشت.
قالب برجسته پان
الگوهای برجسته و آرم از طریق کاهش سرعت تماس و گرادیان تراکم کنترل شده حفظ می شوند.
پریفرم کیک پخته شده
کیک های با فرمت بزرگ با نیروی متوسط با زمان نگهداری طولانی پرس می شوند تا چگالی یکنواخت قبل از مرحله پخت ایجاد شود.
خطوط تولید تنظیم شده
محیط های فرآیندی که در آن داده های نیروی چرخه و موقعیت باید برای مستندات دسته ای و بازبینی انحراف حفظ شوند.
سوالات متداول
سوالات متداول مطرح شده در طول ارزیابی و ادغام خط. یک سؤال را برای گسترش پاسخ انتخاب کنید.
پرس سروو چه تفاوتی با پرس هیدرولیک دارد
پرس سروو از طریق گشتاور موتور و یک بال اسکرو نیرو ایجاد می کند، بنابراین موقعیت و سرعت ضربه مستقیماً توسط درایو کنترل می شود. پرس هیدرولیک از طریق فشار سیال نیرو ایجاد می کند که در نیروی زیاد کارآمد است اما در موقعیت دقیق تر است. فشار دادن سروو در جایی انتخاب میشود که تکرارپذیری پروفیل و ضبط دادههای سطح چرخه مورد نیاز است.
آیا می توان مشخصات پرس را بین محصولات تغییر داد
بله. دستور العمل هر محصول تعداد مراحل، موقعیتهای مرحله، سرعتها، اهداف نیرو و زمانهای نگه داشتن خود را ذخیره میکند. دستور العمل ها از HMI فراخوانی می شوند و تغییر نیازی به تنظیم مکانیکی درایو نیست.
چه داده هایی برای هر چرخه فشار دادن ثبت می شود
نیرو، موقعیت، سرعت و گشتاور محرک در 1 کیلوهرتز نمونه برداری شده و در هر سیکل ذخیره می شود. دادهها به سوابق دستهای مرتبط هستند و میتوانند از طریق OPC UA یا CSV برای بررسی فرآیند یا مستندات مشتری صادر شوند.
آیا دستگاه برای کاربردهای با نیروی زیاد مناسب است
قاب استاندارد تا 25 تن را پوشش می دهد. بالاتر از این محدوده، پرس هیدرولیک معمولاً مشخص می شود. پرس سروو برای دقت و کنترل فرآیند به جای حداکثر ظرفیت نیرو انتخاب شده است.
ترن محرک به چه تعمیراتی نیاز دارد
روغن کاری بال اسکرو در فواصل زمانی مشخص، معمولاً هر 1000 ساعت کارکرد تأیید می شود. ریل های راهنمای خطی در همان فاصله تمیز و مجدداً روغن کاری می شوند. کالیبراسیون سلول بار هر 12 ماه توصیه می شود و تعویض باتری انکودر از برنامه سازنده درایو پیروی می کند.
عملکرد دستگاه در هنگام قطع برق چگونه است؟
در زمان کاهش توان، سروو درایو وارد یک توقف کنترل شده می شود و رم تا زمانی که ترمز درگیر شود، در موقعیت خود باقی می ماند. روش بازیابی نیاز به یک چرخه خانه قبل از از سرگیری تولید دارد. داده چرخه برای واحد قطع شده در گزارش علامت گذاری شده است.
آیا می توان ابزار را با ماشین های هیدرولیک یا پنوماتیک به اشتراک گذاشت
اشتراک ابزار به رابط نصب و محدوده نیرو بستگی دارد. در جایی که از همان صفحه استاندارد استفاده می شود و محدوده نیرو نیروی تراکم مورد نیاز را پوشش می دهد، مجموعه های ابزار را می توان با مقادیر فاصله گذاری مستند منتقل کرد.
چه چیزی خروجی چرخه را در این پلت فرم تعیین می کند
خروجی چرخه به طول ضربه، سرعت مرحله، زمان نگهداری و اندازه تشت بستگی دارد. کاهش سرعت نزدیک و زمان نگهداری طولانیتر نرخ خروجی را کاهش میدهد، در حالی که پروفیلهای کوتاه در تابههای کم عمق خروجی بالاتری تولید میکنند. نرخ های واقعی در طول آزمایش پذیرش کارخانه تأیید می شود.
مرجع انحراف فرآیند
شرایط مشاهده شده در حین پرس سروو و اقدامات اصلاحی مربوطه.
منحنی نیرو از نمایه ذخیره شده منحرف می شود
منحنی را در برابر مشخصات مرجع در HMI مرور کنید. سیگنال لودسل را برای دریفت در برابر ابزار مرجع بررسی کنید. اطمینان حاصل کنید که وزن پر شده پودر در حد تحمل است و وضعیت روغن کاری بال اسکرو را بررسی کنید.
سروو درایو اضافه بار گشتاور را گزارش می کند
وجود انسداد مکانیکی در ناحیه قالب را بررسی کنید و اطمینان حاصل کنید که قوچ آزادانه در سکته مغزی حرکت می کند. بررسی کنید که هدف نیرو بالاتر از درجه بندی فریم قرار نگرفته باشد. بال اسکرو و ریل های راهنما را از نظر آلودگی یا روغن کاری ناکافی بررسی کنید.
تکرارپذیری موقعیت در یک شیفت تغییر می کند
اطمینان حاصل کنید که خنک کننده کابین درایو کار می کند و دمای محیط مطابق با مشخصات است. جفت رمزگذار را برای عکس العمل بررسی کنید. چرخه خانه را اجرا کنید و مقادیر موقعیت را با رکورد راه اندازی مقایسه کنید.
زمان چرخه از هدف دستور پخت بیشتر است
تنظیمات سرعت مرحله را با دستور غذا مرور کنید. اصطکاک مکانیکی را در راهنمای رام بررسی کنید و بررسی کنید که فواصل روانکاری رعایت شده است. اطمینان حاصل کنید که درایو در مرحله تراکم در حالت محدود کننده گشتاور نیست.
لبه های تابه بعد از فشرده شدن ترک می خورد
گرادیان تراکم را در مرحله آسیب دیده کاهش دهید تا افزایش نیرو کاهش یابد. زمان نگهداری را 0.5 تا 1 ثانیه افزایش دهید. پاکسازی پانچ و قالب را بررسی کنید و تأیید کنید که رطوبت پودر در محدوده توصیه شده باقی می ماند.
اطلاعات چرخه در گزارش دسته ای وجود ندارد
پیوند ارتباطی بین PLC و سیستم ثبت داده را بررسی کنید. فضای ذخیره سازی را در دستگاه ورود به سیستم بررسی کنید. اطمینان حاصل کنید که شمارنده چرخه تنظیم مجدد نشده است و ساعت PLC را برای همگام سازی با شبکه کارخانه بررسی کنید.
یادداشت های یکپارچه سازی
عواملی که بر نصب، ابزارهای برقی و عملکرد بلند مدت تأثیر می گذارند.
کیفیت برق
درایو سروو از یک منبع پایدار با اعوجاج هارمونیک کم بهره می برد. در جایی که منبع نیروگاه دارای تغییرات قابل توجهی است، یک راکتور خطی یا فیلتر فعال برای محافظت از الکترونیک درایو توصیه می شود.
کف و لرزش
ماشین نیاز به یک کف مسطح با نقاط لنگر در نقشه نصب دارد. پدهای ایزوله انتقال نیروی واکنش به تجهیزات اطراف را کاهش داده و ثبات موقعیت را بهبود می بخشد.
خنک کننده کابینت
محفظه درایو با هوا خنک می شود و برای جریان هوا در اطراف محفظه نیاز به فضای خالی دارد. دمای محیط در ورودی کابینت باید در طول شیفت در محدوده مشخصات درایو باقی بماند.
شبکه و داده
این کنترلر از صادرات OPC UA و CSV پشتیبانی می کند. پیکربندی شبکه در طول راهاندازی برای مطابقت با MES کارخانه یا معماری تاریخنگار تعریف میشود، با شناسههای دستهای که به سوابق تولید نگاشت شدهاند.