دستگاه پرس پودر آرایشی و بهداشتی هیدرولیک
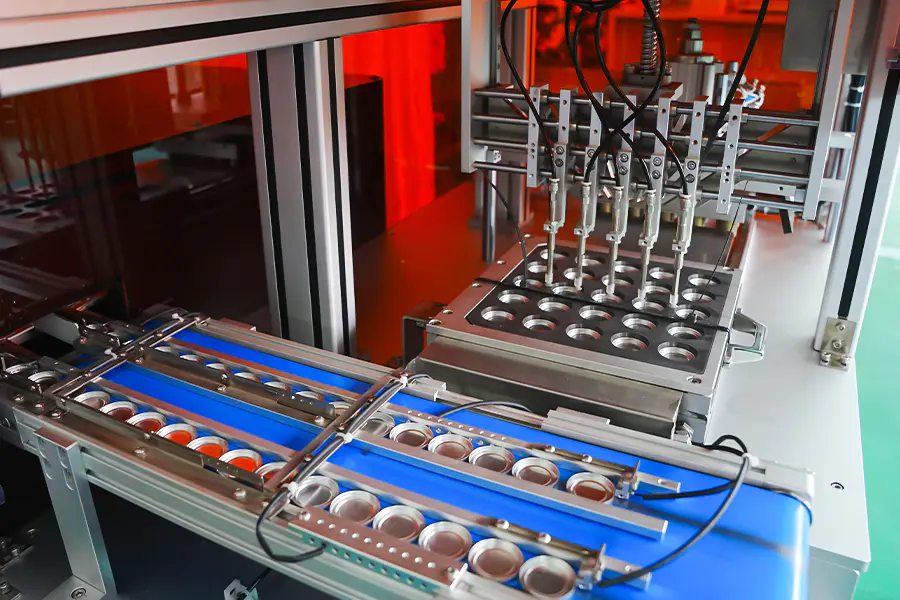
یک پلت فرم پرس هیدرولیک که برای فشرده سازی پودر آرایشی شل در کیک ها و تابه های جامد ساخته شده است. مدار هیدرولیک نیروی زیادی را با منحنی فشار کنترل شده ارائه می دهد و به فشرده سازی متراکم فرمولاسیون هایی که در برابر فشار مکانیکی مقاومت می کنند، اجازه می دهد. این دستگاه برای تولید سایه چشم، رژگونه، فونداسیون، هایلایتر و رنگدانه فشرده اعمال می شود که در آن سختی کیک و سطح نهایی پارامترهای کنترل شده است.
تحویل نیروی هیدرولیک
یک مدار هیدرولیک حلقه بسته فشار را از طریق حرکت فشرده سازی حفظ می کند، بنابراین فرمولاسیون متراکم بدون چرخه فشار دادن مکرر به سختی کیک مورد نظر می رسد.
منحنی فشار قابل برنامه ریزی
مراحل رویکرد، تراکم، نگه داشتن و رهاسازی به طور جداگانه بر روی HMI پیکربندی شده اند و به پروفایل فشار دادن اجازه می دهد تا با رفتار جریان هر فرمول مطابقت داشته باشد.
پایداری حرارتی
روغن هیدرولیک در یک باند دمای کنترل شده از طریق مدار خنک کننده و بخاری روغن نگه داشته می شود و ویسکوزیته و پاسخ نیرو را در طول شیفت های طولانی تولید ثابت نگه می دارد.
ثبت اطلاعات اجباری
نیرو، موقعیت و زمان نگهداری برای هر چرخه ثبت میشود و در برابر رکورد دستهای ذخیره میشود، و از قابلیت ردیابی فرآیند و بررسی انحراف پشتیبانی میکند.
معماری سیستم هیدرولیک
مجموعه های کلیدی که رفتار فشاری و کنترل فرآیند را تعیین می کنند.
واحد قدرت
پمپ جابجایی متغیر با کنترل شیر متناسب. فشار از طریق بازخورد حلقه بسته از یک لودسل نصب شده روی رام پرس تنظیم می شود. مخزن روغن شامل فیلتراسیون، نظارت بر سطح و کنترل دما است.
فشار دادن Ram
سیلندر با روکش کروم سخت با حرکت هدایت شونده برای محدود کردن انحراف جانبی تحت بار. طول ضربه و سرعت نزدیک شدن از طریق سیستم کنترل تنظیم میشود و رم را میتوان با افزایشهای ظریف برای قالبهای تابه کم عمق قرار داد.
رابط ابزار
پانچ بالایی، پانچ پایینی و قالب بر روی یک صفحه استاندارد نصب می شوند. مجموعههای ابزار بین ماشینهایی با اندازه قاب یکسان قابل تعویض هستند و مقادیر فاصله برای هر فرمت محصول ثبت میشوند.
کابینه کنترل
PLC، سروو درایو و رله ایمنی در یک کابینت جداگانه قرار گرفته اند. HMI مدیریت دستور العمل، ویرایش منحنی فشار، تاریخچه هشدار و شمارنده های تولید را فراهم می کند. داده ها را می توان از طریق OPC UA یا CSV صادر کرد.
مدار ایمنی
حفاظ PLd رده 3 با درب های قفل شده، توقف اضطراری دو کاناله و محافظ پرده نور در دهانه بارگیری و تخلیه دستی. فشار هیدرولیک بر روی هر شکاف گارد ریخته می شود.
داده های فنی
مقادیر استاندارد قاب محدوده نیرو و ابزار در هر برنامه مشخص شده است.
فرمولاسیون کاربردی
انواع پودر و فرمت های محصول با پرس هیدرولیک کار می کنند.
سایه چشم با چگالی بالا
ترکیبات رنگدانه متراکم که برای رسیدن به سختی هدف نیاز به نیروی پایدار دارند. منحنی های فشار چند مرحله ای باعث کاهش درپوش و ترک خوردن لبه در تابه های عمیق می شود.
فونداسیون پودر
فشردههایی با محتوای بایندر بالاتر از زمان نگهداری کنترلشده بهره میبرند، که کمک میکند بایندر قبل از رهاسازی در ماتریس پودر جریان یابد.
پیگمنت فشرده
رنگدانههای سنگین و مخلوطهای معدنی با سرعت کم فشار داده میشوند تا جابجایی پودر در طول ضربه فشردهسازی محدود شود.
کیک پودری پخته شده
کیک های فرمت بزرگ با نیروی متوسط با زمان نگهداری طولانی برای دستیابی به تراکم یکنواخت قبل از مرحله پخت فشرده می شوند.
قالب های پان برجسته
تابههایی با برجستگی سطحی که با سرعت نزدیک کمتر فشرده میشوند تا جزئیات روی صفحه پانچ بالایی حفظ شود.
فشرده های چند لایه
مراحل پر کردن و پرس متوالی، فشرده های دو یا سه لایه را با تراکم بین لایه ای کنترل شده تشکیل می دهند.
مرجع انحراف فرآیند
موقعیت های متداول پرس هیدرولیک و اقدامات اصلاحی مربوطه.
در حین نگه داشتن نیرو به زیر نقطه تنظیم می رسد
پاسخ شیر متناسب را بررسی کنید و نقطه صفر لودسل را تایید کنید. دمای روغن هیدرولیک را که باید در محدوده 35 تا 50 درجه سانتیگراد باقی بماند، بررسی کنید. پیش شارژ آکومولاتور را بررسی کنید و تنظیم فشار را در برابر رکورد دستگاه بررسی کنید.
سختی کیک بین چرخه ها متفاوت است
تأیید کنید که مقدار زمان نگهداری در دستور العمل فعال تغییر نکرده است. ثبات وزن پر را از طریق توزین چک درون خطی بررسی کنید. صفحه پانچ بالایی را برای ایجاد پودر بررسی کنید، که شکاف فشرده سازی موثر را تغییر می دهد.
دمای روغن از باند عملیاتی بالاتر می رود
جریان خنک کننده روغن را بررسی کنید و مطمئن شوید که مدار خنک کننده مسدود نشده است. سطح مخزن را بررسی کرده و با درجه روغن مشخص شده پر کنید. اگر دمای محیط بالاتر از محدوده طراحی است، سرعت چرخه را به طور موقت کاهش دهید و قرائت سنسور دما را در برابر یک ابزار مرجع تأیید کنید.
تابه برگ های جهشی در قالب نشسته است
بررسی کنید که حرکت جهش با عمق قالب برای مجموعه ابزار فعلی مطابقت دارد. صفحه اجکتور را از نظر ساییدگی یا ناهماهنگی بررسی کنید. قبل از مرحله پر شدن بعدی، اطمینان حاصل کنید که پانچ پایین کاملاً برمی گردد و فشار هیدرولیک را در مدار اجکتور بررسی کنید.
حرکت رام نرم نیست
ریل های راهنما را از نظر آلودگی بررسی کنید و روغن کاری را بررسی کنید. سطح میله سیلندر را برای نمره گذاری بررسی کنید. اطمینان حاصل کنید که شیر تناسبی نچسبیده است و تاریخچه هشدار را برای هرگونه نوک فشار ثبت شده در طول ضربه بررسی کنید.
هشدار هیدرولیک در طول چرخه
کد هشدار روی HMI را بخوانید و سنسور مربوطه را بررسی کنید. سطح روغن، فشار دیفرانسیل فیلتر و دما را بررسی کنید. اطمینان حاصل کنید که مدار توقف اضطراری بسته است و قبل از شروع مجدد تولید، زنگ هشدار را در پانل کنترل تنظیم مجدد کنید.
یادداشت های استقرار
عواملی که بر نصب، بهره برداری و عملکرد طولانی مدت تأثیر می گذارد.
الزامات بنیاد
ماشین نیاز به یک کف تراز با عایق ارتعاش برای حداکثر نیروی فشار دارد. نقاط لنگر در نقشه نصب برای محدود کردن انحراف تحت بار مشخص شده است.
انتخاب روغن هیدرولیک
درجه روغن بر اساس محدوده دمای محیط در محل نصب انتخاب می شود. درجه مشخص شده در دفترچه راهنمای تعمیر و نگهداری ثبت می شود و باید در هنگام شارژ و تعویض روغن استفاده شود.
ذخیره سازی ابزار
ست های پانچ و قالب باید در قفسه های اختصاصی با پوشش محافظ نگهداری شوند. شرایط ذخیره سازی و روش های جابجایی برای حفظ پوشش سطح بین کمپین های تولید مستند شده است.
فواصل تعمیر و نگهداری
برنامه پیشنهادی شامل آنالیز روغن هر 1500 ساعت، تعویض فیلتر هر 2000 ساعت، بازرسی پانچ و قالب هر 500 ساعت، و کالیبراسیون سلول لود هر 12 ماه یکبار است.