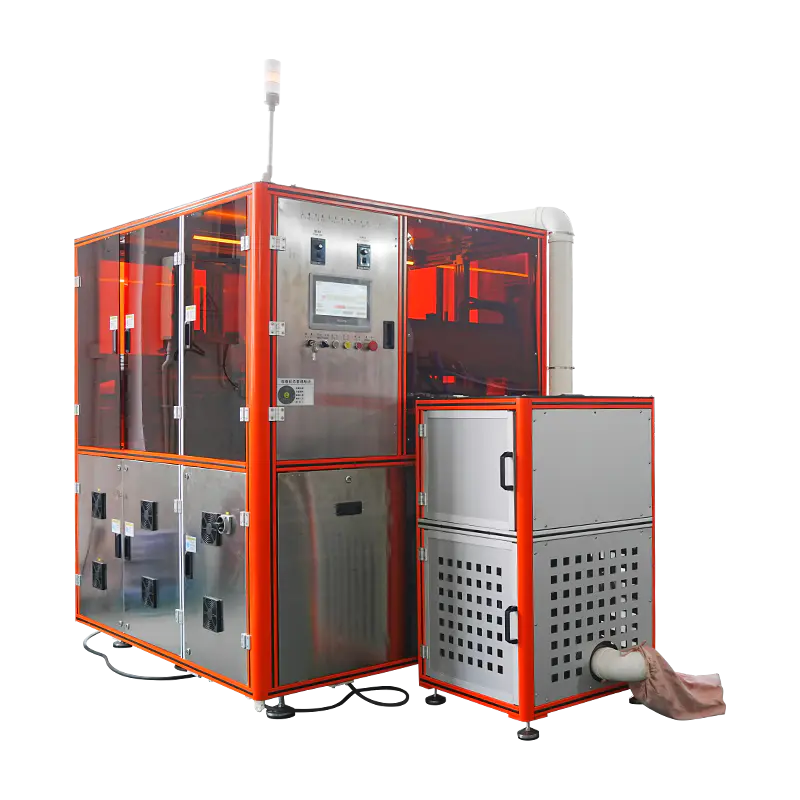
پرس پودر آرایشی چند ایستگاهی
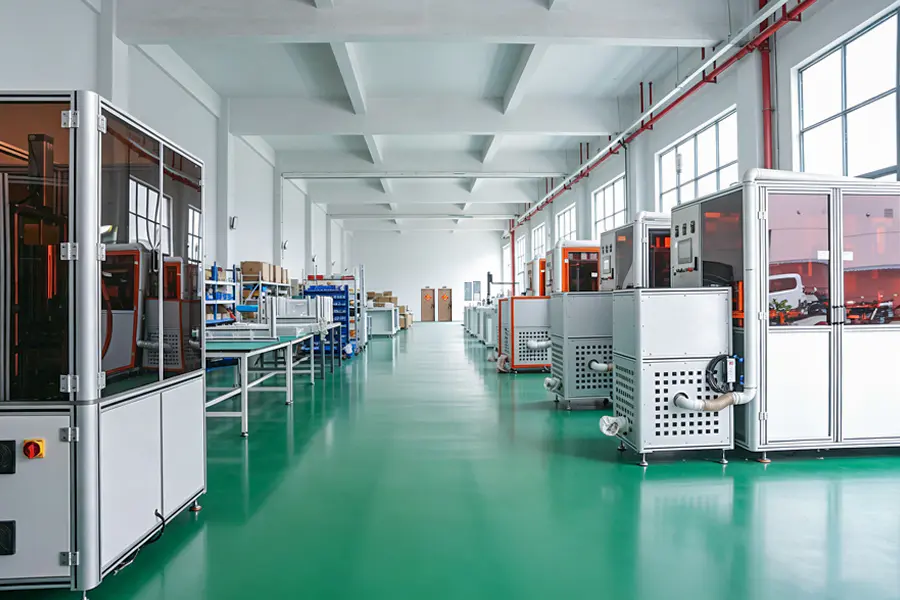
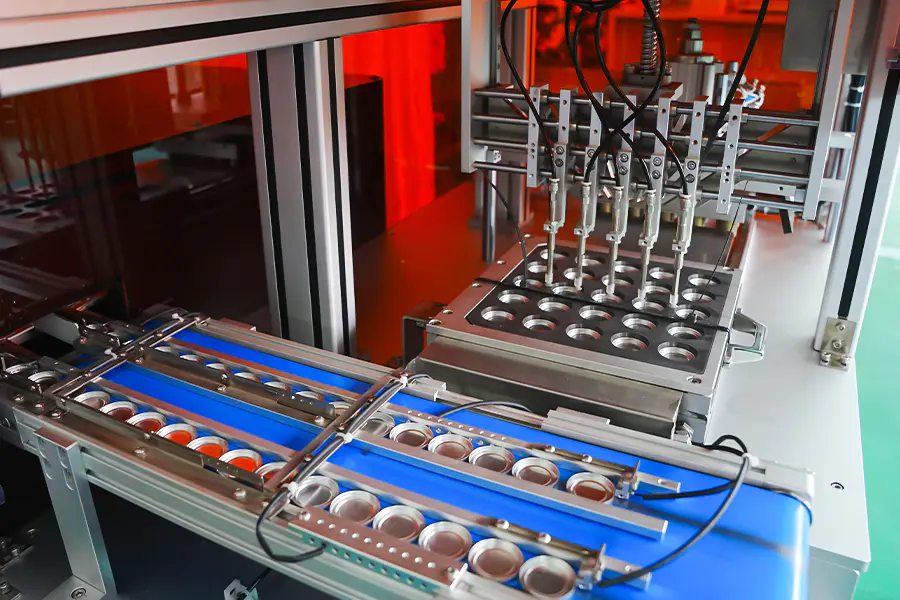
یک سکوی نمایه سازی چرخشی که چندین ایستگاه پرس را حمل می کند که به طور موازی کار می کنند و امکان تراکم همزمان فرمول های پودری مختلف، هندسه تشت یا انواع رنگ ها را در یک چرخه تولید فراهم می کند. شمارش ایستگاه قابل تنظیم است و هر ایستگاه از طریق یک معماری PLC متمرکز فشار و کنترل ساکن را حفظ می کند.
معماری تولید
-
جدول نمایه سازی چرخشی
نمایه ساز سروو رانده هر ایستگاه را با قابلیت تکرار در 0.02 میلی متر موقعیت می دهد و از عملیات سیکل پیوسته پشتیبانی می کند.
-
کنترل ایستگاه مستقل
هر ایستگاه سیلندر فشاری، سنسور فشار و تایمر ساکن خود را حمل می کند که امکان تغییر دستور غذا در ایستگاه ها را فراهم می کند.
-
دوز پودر درون خطی
پرکنندههای مارپیچ سروو همگامسازی شده با شاخص جدول، دقت پرکردن در 0.04 گرم در هر ایستگاه حفظ میشود.
-
ثبت اطلاعات متمرکز
فشار، وزن و تعداد دفعات در سطح ایستگاه ذخیره شده به صورت دسته ای، قابل صادرات از طریق OPC UA یا CSV.
قابلیت های اصلی
طراحی شده برای تولید کنندگان لوازم آرایشی که تولید چند SKU را روی تجهیزات مشترک انجام می دهند.
عملیات ایستگاه موازی
چندین ایستگاه همزمان فشار میدهند، بنابراین خروجی با تعداد ایستگاه به جای زمان چرخه مقیاس میشود. یک پیکربندی 8 ایستگاهی بسته به اندازه ظرف به 3600 تا 4800 واحد در ساعت می رسد.
تولید SKU مختلط
ایستگاههای مختلف میتوانند فرمولبندیها یا شکلهای مختلف را به طور همزمان اجرا کنند و به تولید دستهای کوچک چندین SKU بدون تغییر خط اجازه دهند.
کنترل مستقل دستور العمل
فشار، زمان ماندن، و ضربه تخلیه در هر ایستگاه از طریق HMI تنظیم میشود، بنابراین یک ایستگاه میتواند یک رژگونه ملایم را فشار دهد در حالی که دیگری یک هایلایتر سخت را فشار میدهد.
استاندارد سازی ابزار
مجموعه های پانچ و قالب از یک رابط نصب مشترک در سراسر ایستگاه ها استفاده می کنند که امکان تبادل قالب بین ایستگاه ها را بدون کالیبراسیون مجدد فراهم می کند.
مدیریت رد خطی
انحرافات وزن و فشار باعث رد سطح ایستگاه می شود و تابه های معیوب را بدون توقف میز منحرف می کند.
قابلیت ردیابی در هر واحد
هر تشت فشار داده شده به ایستگاه، دسته و پارامترهای فشار دادن خود مرتبط است و از اسناد کیفیت پایین دست پشتیبانی می کند.
پارامترهای فنی
مقادیر پیکربندی استاندارد تعداد ایستگاه و محدوده فشار بر اساس مشخصات پروژه تنظیم می شود.
سناریوهای کاربردی
در محیط های تولید لوازم آرایشی مستقر شده است که در آن انعطاف پذیری چند SKU و حجم خروجی هر دو مورد نیاز است.
پالت های چند رنگ
هر ایستگاه سایه متفاوتی را برای یک پالت منفرد فشار می دهد، سپس جدول به مجموعه سایه بعدی نمایه می شود و نیاز به خطوط جداگانه را کاهش می دهد.
ساخت قراردادی
پشتیبانی از تولید همزمان SKUهای مشتری متعدد در یک شیفت، با فراخوانی دستور العمل در هر ایستگاه و مستندات دسته ای.
فونداسیون و پودر فشرده
فونداسیون پودر پرس و تشت پودر فشرده با حجم بالا با کنترل فشار در هر ایستگاه برای سختی سایه های مختلف.
تولید رنگدانه فشرده
فشرده سازی رنگدانه های فشرده و پودرهای معدنی به شکل هندسه های مختلف، از جمله فرمت های گنبدی و اریب.
SKU تکی با حجم بالا
همه ایستگاهها دستور یکسانی را برای حداکثر بازده در یک محصول واحد اجرا میکنند که به 7200 واحد در ساعت میرسد.
تولید آزمایشی و افزایش مقیاس
تعداد ایستگاههای پایینتر برای آزمایشهای فرمولبندی استفاده میشود، سپس به تعداد ایستگاههای بالاتر بدون تغییر پارامترهای فرآیند مقیاس میشود.
سوالات عملیاتی
موقعیت های معمول تولید و نگهداری که توسط اپراتورهای خط و مهندسان فرآیند با آن مواجه می شوند.
تغییر وزن بین ایستگاه ها
با استفاده از روال کالیبراسیون HMI، مارپیچ سروو را در ایستگاه آسیب دیده مجددا کالیبره کنید. قوام جرم ظاهری پودر را در قیف بررسی کنید و اطمینان حاصل کنید که پیچ مارپیچ ساییده نشده است. قرائت سنسور فشار ایستگاه را با گیج اصلی بررسی کنید.
دریفت موقعیت نمایه سازی جدول
کوپلینگ انکودر ایندکسر سروو را برای عکس العمل بررسی کنید. بررسی کنید که مکانیسم قفل میز در هر ایستگاه کاملاً درگیر باشد. چرخه هومینگ اندیسگر را اجرا کنید و توقف مکانیکی را از نظر سایش بررسی کنید. روغن کاری بلبرینگ دوار را طبق برنامه تایید کنید.
تراکم ناهموار در سراسر ایستگاه ها
منحنی های فشار را در هر ایستگاه از طریق صفحه روند HMI مقایسه کنید. افت فشار هیدرولیک در ایستگاه های خاص را بررسی کنید. بررسی کنید که فاصله پانچ و قالب مطابق با مشخصات باشد. بررسی کنید که تایمر ماندگاری به درستی برای هر دستور تنظیم شده باشد.
نرخ رد در یک ایستگاه افزایش می یابد
با اجرای یک دسته آزمایشی با دور زدن ایستگاه، ایستگاه را ایزوله کنید. میله جهش را از نظر تجمع پودر یا نمره گذاری بررسی کنید. نقطه صفر سنسور توزین را بررسی کنید و تداخل لرزش ایستگاه های مجاور را بررسی کنید.
زمان تغییر بیش از هدف است
ذخیره سازی ابزار را بر اساس شماره ایستگاه و دستور پخت استاندارد کنید. قبل از شروع تغییر، پانچ و دای پیش از مرحله ست می شود. از گیرههای آزادسازی سریع استفاده کنید و بررسی کنید که همه ایستگاهها از یک رابط نصب استفاده میکنند. مراحل تغییر را در دستور العمل برای مرجع اپراتور ثبت کنید.
یادداشت های یکپارچه سازی
ملاحظات برای یکپارچه سازی خط، کنترل فرآیند، و عملیات طولانی مدت.
تغذیه بالادست
پرس از طریق یک قیف بافر با سیستم های ترکیب و انتقال پودر بالادست ارتباط برقرار می کند. سنسورهای سطح تغذیه ثابت را برای هر مارپیچ ایستگاه حفظ می کنند.
پایین دست هندلینگ
تابه های فشرده به یک نوار نقاله یا بازوی روباتیک منتقل می شوند. پرس یک سیگنال مشخص شده توسط ایستگاه را برای دسته بندی و بسته بندی پایین دست تولید می کند.
MES و سوابق دسته ای
داده های تولید در سطح ایستگاه را می توان از طریق OPC UA به سیستم های MES یا ERP منتقل کرد و از قابلیت ردیابی دسته ای و گزارش عملکرد پشتیبانی می کند.
نگهداری پیشگیرانه
برنامه پیشنهادی آنالیز روغن هیدرولیک هر 2000 ساعت، بازرسی پانچ و قالب هر 500 ساعت، و کالیبراسیون شاخص هر 1000 ساعت را پوشش می دهد.