پان بارگیری
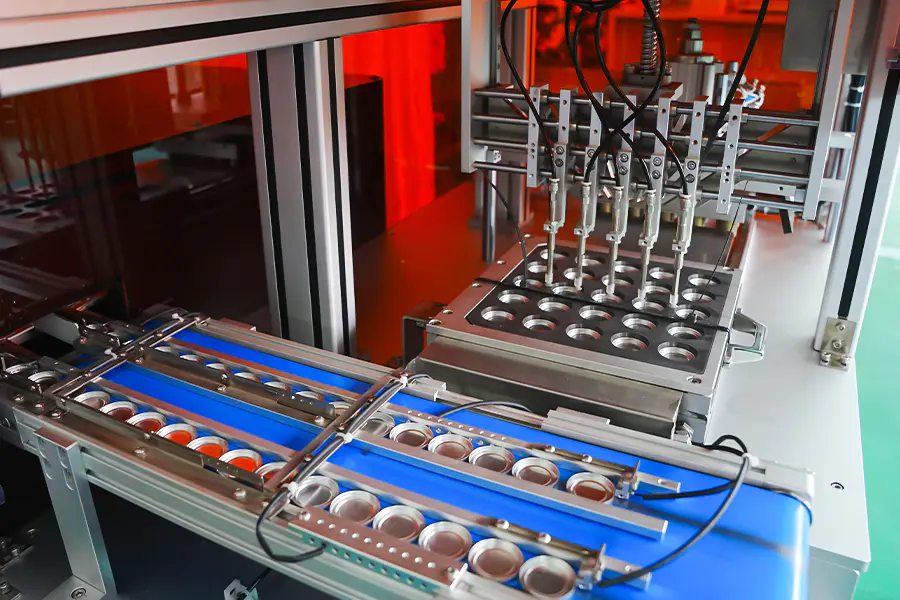
ماهیتابه های خالی از یک مجله یا کاسه ارتعاشی به صفحه شاخص تغذیه می شوند. قبل از اینکه چرخه به سمت ایستگاه پر شود، حضور پان توسط حسگر تأیید می شود.
دوز پودر
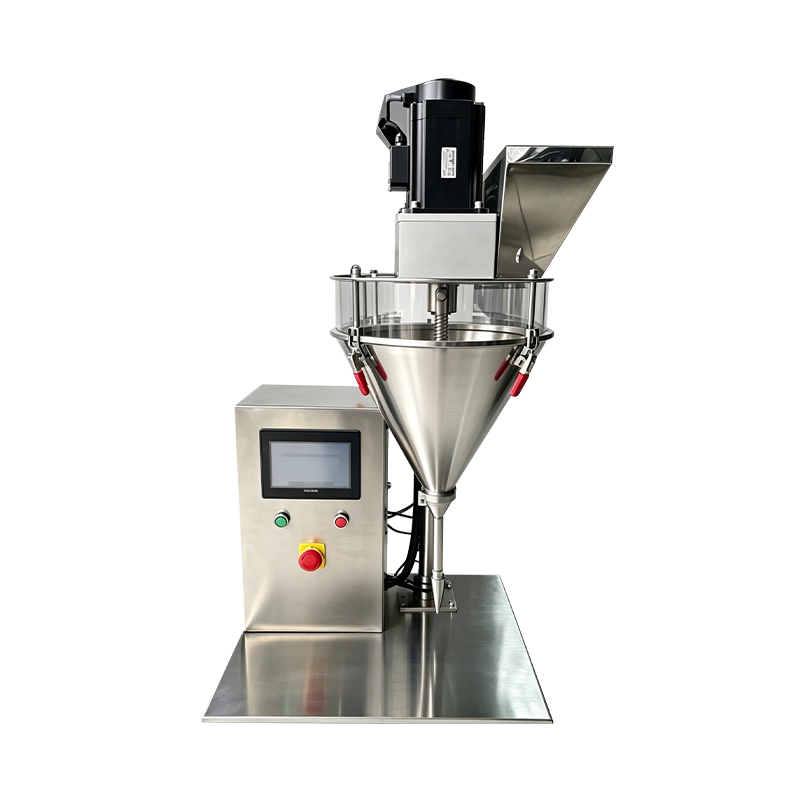
مارپیچ سروو رانده هر تابه را به وزن دستور پر می کند. مقدار پر شده توسط یک توزین چک درون خطی تأیید میشود و تشتهای خارج از تحمل برای رد کردن علامتگذاری میشوند.
تسطیح
یک اسکراپر یا صفحه ارتعاشی بستر پودر را در داخل تابه تراز می کند. این مرحله تغییرات چگالی را قبل از تماس پانچ با سطح پودر کاهش می دهد.
فشار دادن
پانچ بالایی تا نیروی تنظیم شده پایین می آید و برای مقدار ماندگاری دستور نگه می دارد. داده های فشار و موقعیت برای هر تشت جداگانه ثبت می شود.
تخلیه
تشت فشرده از قالب بلند می شود و به یک نوار نقاله تخلیه یا واحد بارگیری سینی منتقل می شود. سکته تخلیه در هر عمق تشت تنظیم می شود.
تأیید
ارتفاع، وزن و وضعیت سطح تشت در یک نقطه بازرسی بررسی می شود. داده ها برای قابلیت ردیابی به رکورد دسته ای مرتبط می شوند.
قابلیت های اصلی
عملکردهای پیکربندی شده برای تولید قالب سایه چشم.
ابزار پان شکل
قالب گرد، مربع، مستطیل، بیضی و سفارشی که از طریق یک صفحه قالب قابل تعویض پشتیبانی می شود. تغییر از یک روش ابزارسازی مستند پیروی می کند.
دستور العمل های خاص سایه
هر سایه و فرمول وزن پر شدن، نیرو، زمان ماندگاری و تنظیم خروج خود را ذخیره می کند. فراخوانی دستور غذا از HMI بدون تنظیم مکانیکی انجام می شود.
پر کردن پالت چند پان
صفحه نمایهسازی میتواند چندین موقعیت تابه را حمل کند، بنابراین چندین سایه برای یک پالت پر شده و در یک گروه چرخه فشرده میشوند.
پرس سطح برجسته
پانچ های بالایی با آرم، الگو یا هندسه گنبدی پشتیبانی می شوند. سرعت رویکرد و گرادیان تراکم برای ابزارهای امدادی کاهش می یابد.
بررسی وزن درون خطی
یک توزین چک پس از ایستگاه پر کردن، وزن تشت را در برابر مقدار دستور غذا تأیید می کند. تابه های خارج از تحمل قبل از فشار دادن منحرف می شوند.
گزارش سطح دسته ای
وزن پر کردن، نیروی فشار دادن، تعداد پان، و تعداد دفعات در هر دسته ثبت می شود. داده ها را می توان از طریق OPC UA یا CSV برای بررسی کیفیت صادر کرد.
داده های فنی
مقادیر پیکربندی استاندارد اندازه پان، محدوده نیرو، و ابزار در هر پروژه تعریف شده است.
تناسب تولید
جایی که دستگاه پرس سایه چشم در تولید لوازم آرایشی مستقر است.
اجراهای حجمی تک سایه
اجراهای طولانی یک سایه در اندازههای استاندارد تشت، با پایداری خروجی در طول جابجایی و سختی ثابت تشت.
پالت باند تولید
پالت های چند سایه که در آن چندین تابه در یک توالی هماهنگ برای یک قالب پالت واحد تولید و مونتاژ می شوند.
فصلی و محدوده محدود
کمپینهای دستهای کوچکتر که در آنها یادآوری دستور غذا و زمانهای تغییر کوتاه، از انتقال مکرر بین سایهها و قالبهای پان پشتیبانی میکنند.
تابه های برجسته و تخصصی
تشت هایی با برجستگی سطح، هندسه گنبدی یا روکش بافت، که در آن پارامترهای فشار برای محافظت از جزئیات پانچ تنظیم می شوند.
واحدهای نمونه و تبلیغاتی
کاهش تنظیمات نیرو و چرخههای کوتاهتر برای تابههای نمونه و قالبهای تبلیغاتی، بدون تغییر در تنظیمات دستگاه.
همزیستی چند خطی
در کنار سایر پلتفرمهای فشار دادن که در آن فرمتهای سایه چشم نیاز به خط اختصاصی برای ابزار و دستور العملهای اختصاصی دارد، مستقر شده است.
سوالات متداول
سوالات متداول مطرح شده در طول ارزیابی و ادغام خط. یک سؤال را برای گسترش پاسخ انتخاب کنید.
دستگاه با کدام فرمت های قالب سایه چشم می تواند کار کند
تابه های گرد، مربع، مستطیل، بیضی و سفارشی از طریق صفحات قالب قابل تعویض پشتیبانی می شوند. محدوده استاندارد 15 میلی متر تا 45 میلی متر قطر یا ردپای معادل را پوشش می دهد، با فرمت های بزرگتر در صورت درخواست موجود است.
چگونه وزن پر برای هر ماهیتابه کنترل می شود
پودر با استفاده از روش پر کردن حجمی توسط مارپیچ سروو رانده می شود. یک توزین چک درون خطی وزن را در برابر مقدار دستور غذا تأیید میکند و تابههای خارج از تحمل قبل از فشار دادن منحرف میشوند. وزن پر معمولاً در 0.03 گرم مثبت یا منفی نگه داشته می شود.
آیا می توان چندین سایه را در یک چرخه تولید کرد
بله. صفحه نمایهسازی موقعیتهای مختلف تابه را دارد و هر موقعیت میتواند یک دستور یا دستور سایه متفاوت را اجرا کند. این برای تولید بسته به پالت که در آن چندین سایه در یک توالی هماهنگ فشرده می شوند، مناسب است.
چه زمان تغییر ابزار را باید انتظار داشت
تغییر کامل مجموعه ابزار معمولاً 20 تا 40 دقیقه طول می کشد، بسته به شکل ظرف و تعداد موقعیت هایی که باید به روز شوند. ابزار با کد دستور ذخیره می شود و قبل از تغییر مرحله بندی می شود تا زمان خرابی به حداقل برسد.
دستگاه چگونه تابه های برجسته یا گنبدی را اداره می کند
برای ابزارهای برجسته و گنبدی، سرعت نزدیک و گرادیان تراکم کاهش مییابد و زمان نگهداری در هر دستور تنظیم میشود. این کار جزئیات سطح را روی صفحه پانچ حفظ می کند و ترک خوردن لبه تابه را محدود می کند.
چه داده هایی در هر دسته ثبت می شود
وزن پر کردن، نیروی فشار دادن، زمان ماندن، شمارش پان، و تعداد دفعات در هر دسته ثبت می شود. داده های سطح چرخه را می توان از طریق OPC UA یا CSV برای مستندات کیفیت و بررسی فرآیند صادر کرد.
چه فواصل نگهداری برای مطبوعات اعمال می شود
بازرسی پانچ و قالب هر 500 ساعت، تمیز کردن مارپیچ و سیستم دوز در هر تغییر سایه، کالیبراسیون شاخص هر 1000 ساعت و تأیید لودسل هر 12 ماه توصیه می شود. سوابق در کنار گزارش تعمیر و نگهداری ماشین نگهداری می شود.
آیا دستگاه می تواند با خطوط مونتاژ پالت موجود ادغام شود
بله. ایستگاه تخلیه سیگنال شناسایی موقعیتی را ارائه می دهد که مجموعه پالت پایین دست یا تجهیزات بارگیری سینی می توانند برای تراز و توالی استفاده کنند. الزامات یکپارچه سازی در طول برنامه ریزی طرح بندی خط تعریف می شود.
مرجع انحراف فرآیند
شرایط مشاهده شده در هنگام فشار دادن سایه چشم و اقدامات اصلاحی مربوطه.
لبه های تابه بعد از فشار دادن ترک می خورند
زمان ماند را 0.3 تا 0.8 ثانیه افزایش دهید و گرادیان تراکم را کاهش دهید. فاصله پانچ و قالب را در برابر رکورد ابزارسازی بررسی کنید. اطمینان حاصل کنید که رطوبت پودر بین 1 تا 3 درصد باقی می ماند.
وزن پر کردن در موقعیت ها متفاوت است
روال کالیبراسیون در هر موقعیت را برای مارپیچ آسیب دیده اجرا کنید. قوام چگالی ظاهری پودر را در قیف تأیید کنید و پیچ مارپیچ را برای سایش بررسی کنید. بررسی کنید که سطح قیف در طول تولید بالای 30 درصد باقی بماند.
پودر به پانچ بالایی می چسبد
نیروی فشار را 10 تا 15 درصد کاهش دهید و زمان نگهداری را کوتاه کنید. سطح پانچ را جلا دهید و تأیید کنید که زاویه رهاسازی با مشخصات ابزار مطابقت دارد. قبل از تولید، دمای پودر و رطوبت را بررسی کنید.
پان به طور کامل از قالب خارج نشده است
بررسی کنید که حرکت جهش با تنظیم عمق تشت مطابقت داشته باشد. میله اجکتور را از نظر آلودگی بررسی کنید و دیوار قالب را تمیز کنید. قبل از مرحله پر کردن بعدی، اطمینان حاصل کنید که پانچ پایینی کاملاً برمی گردد.
الگوی برجسته روی سطح تابه تار می شود
سرعت نزدیک شدن را در مرحله آسیب دیده کاهش دهید و سرعت تماس را کاهش دهید. صفحه پانچ را برای ایجاد پودر بررسی کنید و سایش ابزار را بررسی کنید. زمان نگهداری را کمی افزایش دهید تا اجازه دهید الگو قبل از انتشار ثبت شود.
بررسی کنید که رد توزین از محدوده طبیعی فراتر رود
بررسی کالیبراسیون باسکول چک در برابر ترازوی مرجع. مارپیچ و بشکه دوز را از نظر تجمع پودر بررسی کنید. اطمینان حاصل کنید که منبع پودر در اندازه ذرات یا رطوبت بین دستهها تغییر نکرده است.
یادداشت های یکپارچه سازی
عواملی که بر نصب، ابزارهای برقی و عملکرد طولانی مدت تأثیر می گذارد.
تامین پودر
یک قیف بافر با بازخورد سطح بالادست توصیه می شود. پودر قبل از بارگیری باید خشک، بدون توده و در محدوده اندازه ذرات مشخص شده باشد.
انتقال پایین دست
ایستگاه تخلیه با انتقال نوار نقاله، بارگیری سینی یا انتخاب و مکان رباتیک سازگار است. سیگنال شناسایی موقعیت از مرتبسازی پایین دست و همترازی مجموعه پالت پشتیبانی میکند.
ذخیره سازی ابزار
ست های پانچ و قالب باید در قفسه های برچسب دار با پوشش محافظ نگهداری شوند. سوابق ابزار با مقادیر خالی همراه با هر قالب و کد دستور پخت است.
برنامه ریزی تعمیر و نگهداری
فواصل توصیه شده شامل بازرسی پانچ و قالب هر 500 ساعت، کالیبراسیون شاخص هر 1000 ساعت، تمیز کردن مارپیچ در هر تغییر سایه، و تأیید لودسل هر 12 ماه یکبار است.