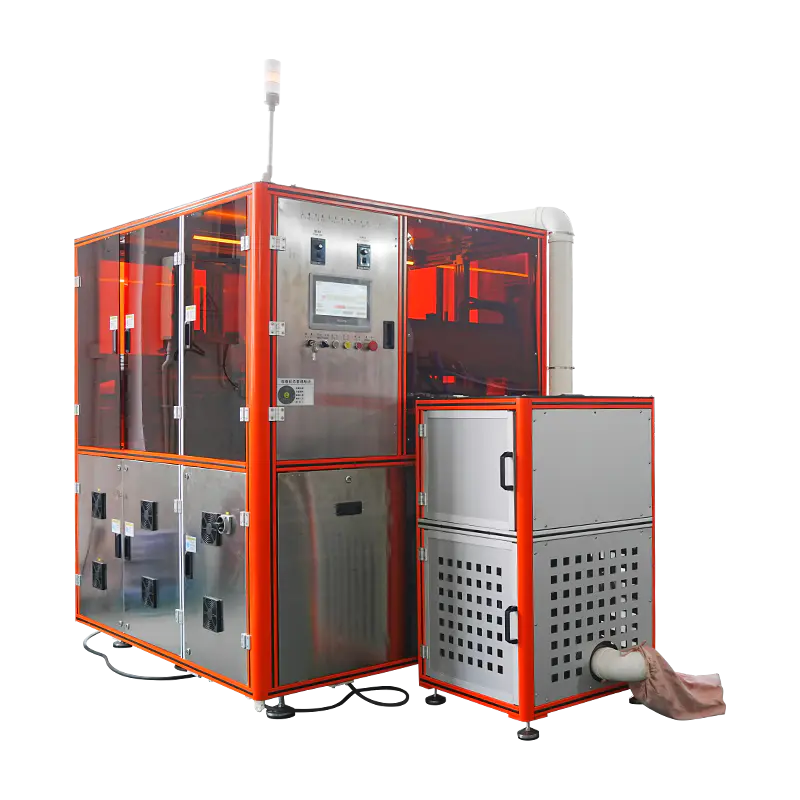
دستگاه پرس پودر آرایشی پنوماتیک
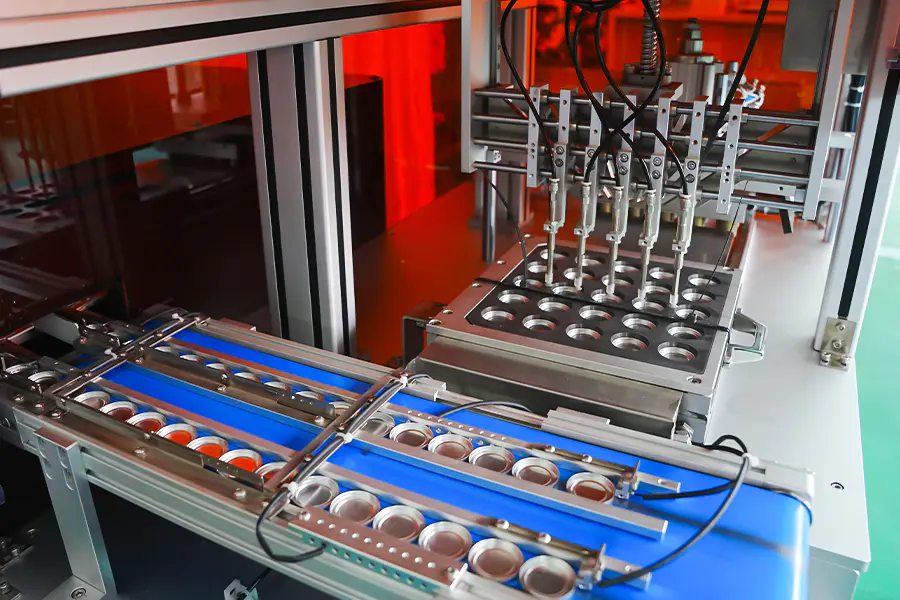
یک سکوی پرس هوا برای فشرده سازی پودر آرایشی سست در تابه ها و کیک های جامد. مدار پنوماتیک نیرو را از طریق یک حرکت سیلندر کنترل شده اعمال می کند و زمان چرخه سریع و بار حرارتی کم را روی پودر ایجاد می کند. برای فرمت های سایه چشم، رژگونه، هایلایتر و زیرسازی پودری ملایم که زمان نگهداری کوتاه و رهاسازی تمیز لازم است اعمال می شود.
چرا فعال سازی پنوماتیک
ویژگی های فرآیندی که تعیین می کند پرس هوا در تولید لوازم آرایشی کجا اعمال می شود.
زمان چرخه کوتاه
سیلندر در یک بازه حرکت کوتاه به فشار کاری می رسد و امکان چرخه بالاتری نسبت به فعال سازی هیدرولیکی در قالب های تشت کم عمق را فراهم می کند.
بار حرارتی کم
فشار هوا حداقل گرما را به ناحیه قالب وارد میکند، که مناسب فرمولهایی با باندهای نقطه ذوب پایین یا رنگدانههای حساس به حرارت است.
رفتار انتشار پاک
آزاد شدن سریع فشار در انتهای ضربه، مکش بین پانچ بالایی و سطح پودر را کاهش میدهد و چسبندگی و برداشت تابه را کاهش میدهد.
کنترل فشار ساده
نیرو از طریق یک تنظیم کننده هوای متناسب تنظیم می شود و فشار کاری برای هر دستور مستقیماً روی HMI نمایش داده می شود.
کاهش دامنه تعمیر و نگهداری
اجزای مدار هوا به خدمات کمتری نسبت به مشابه های هیدرولیک نیاز دارند و هیچ مخزن روغن یا مدار دمای روغن برای مدیریت وجود ندارد.
انعطاف پذیری ادغام خط
واحدهای پنوماتیکی را می توان نزدیک به تجهیزات پرکننده بالادست بدون مسیریابی خطوط هیدرولیک در کف تولید قرار داد.
بررسی اجمالی مدار پنوماتیک
مجموعه هایی که دقت نیرو، زمان پاسخ و تکرارپذیری فرآیند را تعیین می کنند.
واحد آماده سازی هوا
مجموعه فیلتر، رگولاتور و روان کننده، هوای تغذیه را قبل از ورود به منیفولد سوپاپ، تنظیم می کند. فیلتراسیون ذرات و رطوبت را حذف می کند، رگولاتور فشار کاری را تنظیم می کند و روان کننده یک غبار روغن کنترل شده را به مهر و موم های سیلندر می رساند.
بانک سوپاپ متناسب
سوپاپ های جهت دار متناسب، حرکت امتداد و جمع شدن سیلندر پرس را کنترل می کنند. پاسخ سوپاپ توسط سیستم کنترل نظارت می شود و بازخورد فشار از یک مبدل برای نگه داشتن نیروی تنظیم شده از طریق ضربه فشرده سازی استفاده می شود.
فشار دادن سیلندر
سیلندر دو عملکرد با میله هدایت شونده و بالشتک در هر دو انتهای سکته مغزی. بالشتک تاثیر را در لحظه تماس با سطح پودر محدود می کند، که به حفظ لبه های تشت بر روی ابزار برجسته کمک می کند.
حلقه بازخورد اجباری
یک لودسل نصب شده در زیر صفحه قالب، نیروی فشار واقعی را اندازه گیری می کند و مقدار را به PLC برمی گرداند. کنترل کننده باز شدن دریچه متناسب را تنظیم می کند تا نیرو را در یک نوار تحمل تعریف شده در مرحله نگه داشتن حفظ کند.
مدار اگزوز ایمنی
در باز شدن محافظ یا توقف اضطراری، یک شیر تخلیه فشار سیلندر را در یک فاصله کوتاه به اتمسفر وارد می کند. در حالی که مدار ایمنی باز است سیلندر نمی تواند بار را نگه دارد و دستگاه به حالت ایمن باز می گردد.
داده های فنی
مقادیر استاندارد قاب محدوده نیرو و ابزار در هر مشخصات پروژه تعریف شده است.
فرمت های محصول کاربردی
انواع پودر و قالب های تشت که مناسب رفتار پرس پنوماتیکی هستند.
سایه چشم فشرده
تابه های سایه چشم استاندارد و با فرمت بزرگ که در آن زمان نگه داشتن کوتاه، کیک هایی با لبه های تمیز و سطح یکنواخت تولید می کنند.
رژگونه و هایلایتر
فرمتهای گنبدی و مسطح فشرده که به ورودی حرارتی کم در طول تراکم برای حفظ جهت ذرات درخشان نیاز دارند.
فونداسیون پودر سبک
فونداسیون با چگالی کمتر در جایی فشرده می شود که پرس پنوماتیک از تراکم بیش از حد جلوگیری می کند و قابلیت پخش شدن پودر را حفظ می کند.
تابه های اندازه نمونه
تابههای کوچک و قالبهای تبلیغاتی با نیروی کاهشیافته با زمانهای چرخه کوتاه برای تولید آزمایشی و نمونه فشرده میشوند.
تابه های سطح برجسته
تابه هایی با برجسته آرم یا الگوی فشرده با بالشتک فعال برای محافظت از جزئیات ظریف روی صفحه پانچ.
واحدهای پالت چند سایه
تشت های جداگانه برای مونتاژ پالت که در آن ارتفاع تابه و پایان ثابت در گروه های سایه مورد نیاز است.
سوالات متداول
سوالات عملیاتی مطرح شده در حین ارزیابی و ادغام. یک سؤال را برای گسترش پاسخ انتخاب کنید.
تفاوت بین پرس پنوماتیک و هیدرولیک برای پودر آرایشی چیست؟
پرس پنوماتیک نیرو را از طریق هوای فشرده اعمال می کند و با زمان های نگه داری کوتاه تر، محدوده نیرو کمتر و فرمولاسیون های حساس به گرما مناسب است. پرس هیدرولیک نیروی بیشتری را با زمان نگهداری طولانیتر ارائه میکند و مناسب کیکهای متراکم و قالبهای بزرگتر است. انتخاب بستگی به سختی کیک مورد نظر، اندازه تابه و رفتار فرمولاسیون دارد.
چگونه نیروی فشار در طول چرخه کنترل می شود
یک لودسل زیر صفحه قالب نیروی واقعی را اندازه گیری می کند و مقدار را به PLC می فرستد. PLC این را با نقطه تنظیم دستور غذا مقایسه می کند و باز شدن شیر متناسب را برای نگه داشتن نیرو در نوار تحمل در مرحله نگه داشتن تنظیم می کند.
آیا دستگاه می تواند فرمولاسیون هایی با محتوای چسب بالا را فشار دهد
بله، به شرطی که سختی کیک مورد نظر در محدوده نیروی پنوماتیک باشد. فرمولبندیهای بایندر بالا معمولاً از ورودی حرارتی کم پرس هوا بهره میبرند، اما تنظیمات منحنی فشار باید در هر فرمول تنظیم شود تا از فشردگی بیش از حد جلوگیری شود.
چه کیفیت هوا برای عملکرد پایدار مورد نیاز است
هوای تامین باید خشک و فیلتر شود تا ذرات و رطوبت از بین برود. فشار کاری 0.6 تا 0.8 مگاپاسکال مورد نیاز است. کیفیت هوای زیر این مشخصات بر تکرارپذیری نیرو تأثیر میگذارد و میتواند طول عمر آببند سوپاپ و سیلندر را کاهش دهد.
مدار هوا هر چند وقت یک بار نیاز به تعمیر و نگهداری دارد
فواصل توصیه شده عبارتند از: تعویض عنصر فیلتر هر 1000 ساعت، پر کردن مجدد روان کننده همانطور که توسط شیشه دید نشان داده شده است، بازرسی دریچه متناسب هر 3000 ساعت، و تعویض کیت کامل آب بندی روی سیلندر هر 8000 تا 10000 ساعت بسته به تعداد چرخه.
آیا پرس برای محیط اتاق تمیز مناسب است؟
این دستگاه را می توان با سطوح فولادی ضد زنگ، مسیر خروجی اگزوز محصور، و روان کننده های درجه مواد غذایی برای نصب اتاق تمیز یا محیط کنترل شده مشخص کرد. مدار پنوماتیک هوا را از ناحیه فشار خارج می کند تا پراکندگی ذرات را محدود کند.
چه چیزی خروجی چرخه را در این دستگاه تعیین می کند
خروجی چرخه به زمان نگهداری، طول حرکت سیلندر، زمان پر شدن و اندازه تشت بستگی دارد. زمان نگهداری کوتاهتر و تابههای کم عمق خروجی بالاتری تولید میکنند، در حالی که تابههای عمیق و زمانهای نگهداری طولانیتر واحد در ساعت را کاهش میدهند. خروجی واقعی در طول آزمایش پذیرش کارخانه تأیید می شود.
آیا واحدهای پنوماتیک و هیدرولیک می توانند ابزار مشترکی داشته باشند
سازگاری ابزار بستگی به رابط نصب و محدوده نیرو دارد. هنگامی که هر دو ماشین از یک صفحه استاندارد استفاده می کنند و محدوده نیروی واحد پنوماتیک نیروی تراکم مورد نیاز را پوشش می دهد، مجموعه های ابزار را می توان بین پلت فرم ها با مقادیر فاصله گذاری مستند تقسیم کرد.
مرجع انحراف فرآیند
شرایط مشاهده شده در هنگام پرس پنوماتیک و اقدامات اصلاحی مربوطه.
خواندن اجباری در حین نگه داشتن نوسان می کند
واحد آماده سازی هوا را برای انتقال رطوبت بررسی کنید و اطمینان حاصل کنید که عنصر فیلتر اشباع نشده است. پاسخ شیر تناسبی را بررسی کنید و سیگنال لودسل را در برابر ابزار مرجع بررسی کنید. اطمینان حاصل کنید که فشار هوای عرضه در طول چرخه ثابت می ماند.
سطح کیک اثر پانچ را نشان می دهد
بالش را در انتهای تماس سکته مغزی افزایش دهید تا نزدیک شدن پانچ کند شود. مقدار افزایش سرعت را در دستور غذا کاهش دهید. اطمینان حاصل کنید که صفحه پانچ بالایی تمیز و بدون تجمع پودر است که نمایه تماس موثر را تغییر می دهد.
زمان چرخه طولانی تر از هدف دستور غذا
سرعت جریان هوا را در ورودی دستگاه بررسی کنید و تأیید کنید که با مشخصات مصرف مطابقت دارد. صدا خفه کن اگزوز را برای انسداد بررسی کنید. زمان پاسخ سوپاپ را در برابر سابقه تعمیر و نگهداری بررسی کنید و در صورت لزوم سرعت جمع شدن را تنظیم کنید.
تابه به پانچ بالایی می چسبد
زمان نگهداری را کاهش دهید و نیروی فشار را 10 تا 15 درصد کاهش دهید. سطح پانچ را جلا دهید و بررسی کنید که زاویه رهاسازی با مشخصات ابزار مطابقت دارد. اطمینان حاصل کنید که رطوبت پودر در محدوده توصیه شده 1 تا 3 درصد است.
نشتی هوا در نزدیکی سیلندر قابل شنیدن است
مهر و موم میله و مهر و موم پیستون را از نظر سایش بررسی کنید. اطمینان حاصل کنید که نصب سیلندر ایمن است و اتصالات هر دو درگاه را بررسی کنید. اگر نشتی پس از تعویض آب بند ادامه داشت، سوراخ سیلندر را از نظر نمره گذاری بررسی کنید و در صورت نیاز سیلندر را تعویض کنید.
نیرو به نقطه تنظیم دستور غذا نمی رسد
تأیید کنید که تنظیم تنظیم کننده با مقدار دستور غذا مطابقت دارد. افت فشار در واحد آماده سازی هوا و منیفولد شیر را بررسی کنید. بررسی کنید که اندازه سوراخ سیلندر با مشخصات نصب شده مطابقت داشته باشد و نشت داخلی را از کاسه نمد پیستون بررسی کنید.
یادداشت های یکپارچه سازی
عواملی که بر نصب، ابزارهای برقی و عملکرد طولانی مدت تأثیر می گذارد.
الزامات تامین هوا
یک خط هوایی اختصاصی با فیلتراسیون و خشک کردن در بالادست توصیه می شود. فشار در ورودی دستگاه باید در طول چرخه بین 0.6 تا 0.8 مگاپاسکال باقی بماند و یک تنظیم کننده اختصاصی در دستگاه توصیه می شود.
کف و نصب
ماشین نیاز به یک کف تراز با نقاط لنگر مشخص شده در نقشه نصب دارد. عایق ارتعاشی در جایی که پرس با سایر تجهیزات تولیدی مشترک است توصیه می شود.
مدیریت نویز
صدا خفه کن اگزوز و تنظیمات بالشتک صدای کار را در موقعیت اپراتور زیر 75 دسی بل نگه می دارند. درمان آکوستیک اضافی معمولاً در سالن های تولید مورد نیاز نیست.
برنامه ریزی تعمیر و نگهداری
فواصل توصیه شده شامل تعویض عنصر فیلتر هر 1000 ساعت، بازرسی سوپاپ هر 3000 ساعت، و تعویض کیت آب بندی بر اساس تعداد چرخه است. سوابق در کنار گزارش تعمیر و نگهداری ماشین نگهداری می شود.