دستگاه پرس پودر آرایشی روتاری
یک سکوی چرخشی پیوسته که چندین موقعیت پرس را حمل می کند که در مناطق پر کردن، فشار دادن و بیرون ریختن بدون توقف میز حرکت می کند. این دستگاه برای خروجی پایدار پودر آرایشی فشرده، از جمله سایه چشم، رژگونه، فونداسیون و هایلایتر، با نظارت بر فشار در هر موقعیت و کنترل فرآیند مبتنی بر دستور ساخته شده است.
حرکت مداوم
میز دوار در هنگام فشار دادن ایندکس می شود، بنابراین پر کردن، تراکم و تخلیه به جای مراحل گسسته به ترتیب همپوشانی انجام می شود.
کنترل سطح موقعیت
هر موقعیت فشار سنسور فشار، مقدار ثابت و سکته خروجی خود را دارد که همه به طور جداگانه از طریق سیستم کنترل ماشین بررسی می شوند.
تولید مبتنی بر کمپین
دستور العمل ها را می توان به گروه های موقعیت اختصاص داد به طوری که یک چرخه چرخشی چندین SKU را به طور موازی برای مدت زمان کمپین تولید تولید کند.
چیدمان ماشین
مناطق عملکردی که در اطراف سکوی چرخشی مرتب شده اند.
دوز پودر
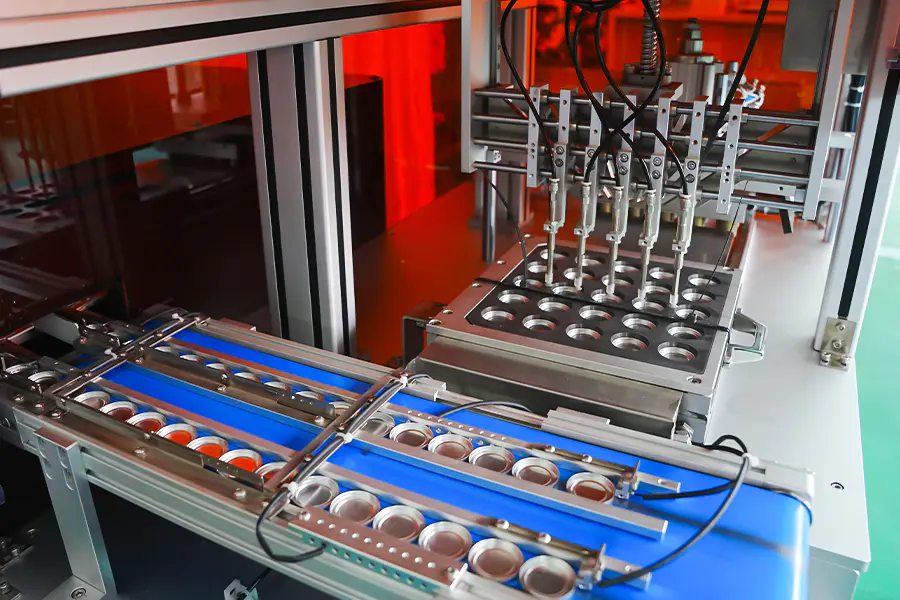
با چرخش میز، سرهای مارپیچ سروو رانده با هر موقعیتی هماهنگ می شوند. پر شدن توسط سنسورهای موقعیت آغاز می شود و وزن دوز از طریق یک توزین چک درون خطی قبل از اینکه میز به منطقه فشار وارد شود تأیید می شود.
- دقت پر کردن در مثبت یا منفی 0.04 گرم
- قیف جدا در هر فرمول
- بازخورد خودکار سطح قیف
پرس چرخشی
پانچ های بالا و پایین بسته به پیکربندی از پروفایل های بادامک یا سروو رانده می شوند. فشار به تدریج اعمال می شود که موقعیت از طریق قوس فشار وارد می شود، که پاشش پودر را کاهش می دهد و یکپارچگی کیک را بهبود می بخشد.
- محدوده فشار 3 تا 15 تن در هر موقعیت
- گزینه های فعال سازی سروو یا بادامک
- تنظیم سکونت مستقل در هر موقعیت
تخلیه و تخلیه
تشت های پرس شده توسط یک اجکتور هماهنگ از قالب بلند می شوند و به یک نوار نقاله تخلیه یا واحد انتخاب و مکان منتقل می شوند. واحدهای رد شده در همان ایستگاه بدون وقفه در چرخش جدول منحرف می شوند.
- پرتاب پنوماتیک یا سروو
- دروازه رد متصل به موقعیت
- سازگار با بیرون آوردن رباتیک
نمای کلی مشخصات
مقادیر نشان داده شده برای تنظیمات استاندارد. تعداد موقعیت و محدوده فشار در هر پروژه تعریف می شود.
تناسب تولید
جایی که پرس چرخشی در تولید لوازم آرایشی استفاده می شود.
اجرای سایه با حجم بالا
چرخش مداوم برای اجراهای طولانی یک سایه مناسب است و خروجی را در تمام شیفتها بدون تلفات شروع و توقف که در فشارهای تک ایستگاهی مشاهده میشود، ثابت نگه میدارد.
کمپین های SKU موازی
به گروههای موقعیت میتوان فرمولبندیها یا قالبهای پان متفاوتی را اختصاص داد، بنابراین یک پلت فرم چرخشی واحد، چندین SKU را در یک پنجره تولید تولید میکند.
تابه های فشرده و پایه
برای فونداسیون پودری و پودری فشرده که در آن تراکم ثابت و لبه های تمیز در حجم های زیاد مورد نیاز است اعمال می شود.
تولید قطعات پالت
تابه های جداگانه برای پالت های چند رنگ در گروه های موقعیت فشرده می شوند، سپس برای بارگذاری پالت به مجموعه پایین دست منتقل می شوند.
خطوط تولید قراردادی
مناسب محیطهای تولیدی که چندین برند را ارائه میکنند، جایی که یادآوری دستور غذا در هر موقعیت و گزارش سطح دستهای، تلاش تغییر را کاهش میدهد.
رنگدانه معدنی و فشرده
برای پودرهای معدنی و رنگدانه های فشرده استفاده می شود که در آن محدوده فشار کم و مقادیر ماندگاری طولانی تر برای جلوگیری از ترک خوردن مورد نیاز است.
مرجع عملیاتی
موقعیت هایی که در حین پرس چرخشی و اقدامات مربوطه با آن مواجه می شوند.
تغییر وزن بین پوزیشن ها
روال کالیبراسیون در هر موقعیت را برای سر مارپیچ آسیب دیده اجرا کنید. تأیید کنید که چگالی ظاهری پودر بین دسته ها تغییر نکرده است. پیچ مارپیچ و بشکه دوز را از نظر سایش یا تجمع پودر بررسی کنید. توزین بررسی موقعیت را در مقابل تعادل مرجع بررسی کنید.
نمایه سازی جدول در اواسط چرخه متوقف می شود
تاریخچه هشدار درایو ایندکس کننده را در HMI بررسی کنید. پین قفل مکانیکی و سنسور موقعیت را از نظر وجود آشغال بررسی کنید. بررسی کنید که درایو سروو شرایط اضافه بار ندارد. اطمینان حاصل کنید که فاصله روغن کاری بلبرینگ جدول رعایت شده است.
لبه های کیک پس از فشار دادن ترک می خورند
مقدار سکونت را برای گروه موقعیت آسیب دیده افزایش دهید. سرعت نزدیک شدن به مطبوعات را کاهش دهید. بررسی کنید که فاصله پانچ و قالب مطابق با مشخصات باشد. رطوبت پودر را بررسی کنید، که باید بین 1 تا 3 درصد باقی بماند.
آلودگی پودری بین موقعیت ها
سپرهای موقعیت و سطح بالای میز را برای حمل پودر بررسی کنید. بررسی کنید که نقاط استخراج خلاء واضح هستند. میز قالب را بین کمپین ها تمیز کنید و بررسی کنید که درب قیف در طول تولید بسته بماند.
جهش بقایایی را در قالب باقی می گذارد
حرکت جهش را در برابر عمق تشت بررسی کنید. دیوار قالب را جلا داده و از نظر نمره گذاری بررسی کنید. روان کننده قالب مشخص شده را در فاصله زمانی توصیه شده اعمال کنید. قبل از چرخه پر کردن بعدی، اطمینان حاصل کنید که پانچ پایین به طور کامل باز می گردد.
یکپارچه سازی خط
نقاطی که بر نحوه اتصال پرس چرخشی به تجهیزات اطراف تأثیر می گذارد.
تامین پودر بالادست
پرس دوار از یک قیف بافر تغذیه می شود که با مخلوط کردن یا انتقال تجهیزات تغذیه می شود. سنسورهای سطح منبع تغذیه ثابت را حفظ می کنند و از گرسنگی در سرعت چرخش بالا جلوگیری می کنند.
پایین دست را خارج کنید
تابه های فشرده روی یک نوار نقاله یا داخل یک واحد انتخاب و محل تخلیه می شوند. سیگنالهای شناسایی موقعیت از مرتبسازی پایین دست، بارگذاری سینی یا مونتاژ پالت پشتیبانی میکنند.
داده ها و قابلیت ردیابی
داده های تولید سطح موقعیت در هر دسته ثبت می شود. سوابق را می توان به سیستم های MES یا ERP برای پشتیبانی از اسناد با کیفیت و تجزیه و تحلیل بازده منتقل کرد.
برنامه ریزی تعمیر و نگهداری
فواصل توصیه شده شامل آنالیز روغن هیدرولیک هر 2000 ساعت، بازرسی پانچ و قالب هر 500 ساعت، و سرویس بلبرینگ چرخشی هر 1500 ساعت است.